Artykuł sponsorowany
Co sprawdzić przy odbiorze plexi ciętego na wymiar, zanim trafi do produkcji
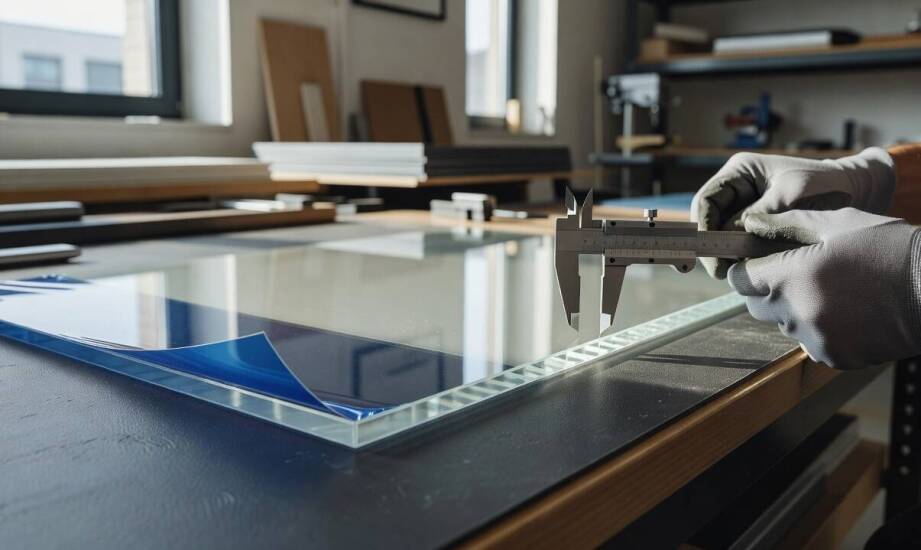
Odbiór arkuszy plexi ciętych na wymiar to moment, w którym najłatwiej wykryć błędy wymiarowe, uszkodzenia powierzchniowe oraz ukryte wady materiału. Płyty PMMA dostarczane do zakładów produkujących nośniki reklamowe lub elementy meblowe wymagają natychmiastowej weryfikacji, zanim trafią na główną halę. Zaniedbanie tego etapu oznacza ryzyko skierowania na maszyny CNC surowca, który zniszczy całą serię produkcyjną. Szybka inspekcja pozwala odrzucić wadliwe partie i uniknąć kosztownych przestojów. Z doświadczenia specjalistów firmy MURGRABIA wynika, że rygorystyczna kontrola dostaw bezpośrednio przekłada się na płynność późniejszej obróbki mechanicznej tworzyw sztucznych.
Parametry do sprawdzenia od razu po dostawie
Pierwszym krokiem po rozładunku jest weryfikacja fizycznej zgodności materiału z dokumentacją. Zamawiając plexi na metry, należy natychmiast zmierzyć długość i szerokość formatek. Najlepiej przeprowadzić pomiar w co najmniej trzech punktach każdego arkusza, korzystając ze skalibrowanej taśmy mierniczej. Tolerancje cięcia zależą od zastosowanej technologii oraz parku maszynowego dostawcy, dlatego warto opierać się na wytycznych ustalonych podczas składania zapytania. Formatowanie na klasyczną piłę panelową pozostawia inny margines błędu niż precyzyjne cięcie wiązką lasera.
Grubość płyty weryfikuje się suwmiarką lub mikrometrem przy krawędziach. Należy pamiętać, że materiał wytłaczany charakteryzuje się określoną zmiennością produkcyjną. Dla płyt o grubości do trzech milimetrów naturalne odchylenie wynosi zazwyczaj około dziesięciu procent, natomiast grubsze arkusze trzymają wymiar z dokładnością do pięciu procent. Różnice te mają ogromne znaczenie, gdy projekt zakłada osadzanie formatek w wąskich profilach aluminiowych.
Stan folii ochronnej to kolejny kluczowy aspekt technicznej kontroli. Zabezpieczenie musi przylegać równomiernie do całej powierzchni arkusza, bez pęcherzy powietrza czy naderwań, a nadruki identyfikacyjne producenta powinny być w pełni czytelne. Równolegle przeprowadza się dokładną inspekcję wizualną pod kątem rys i wgnieceń. Naprężenia wewnętrzne oraz deformacje termiczne najłatwiej wykryć przy użyciu oświetlenia bocznego, które uwydatnia wszelkie fale i zniekształcenia odbicia światła. Płyty wykazujące takie skazy nie sprawdzą się w wymagających realizacjach wizualnych, takich jak podświetlane tablice reklamowe.
Wpływ krawędzi na obróbkę i zasady magazynowania
Jakość krawędzi po wstępnym cięciu determinuje powodzenie kolejnych etapów produkcji. Gładkie, prostopadłe płaszczyzny brzegowe znacznie ułatwiają późniejsze frezowanie i obróbkę na ploterach tnących. Poszarpane lub stopione krawędzie wymuszają głębsze zebranie materiału, co potrafi drastycznie zmienić o ostateczny wymiar detalu. Czysta linia cięcia minimalizuje ryzyko powstawania mikropęknięć, które bardzo często ujawniają się dopiero podczas gięcia termicznego lub nakładania spoin.
Proces łączenia arkuszy wymaga szczególnej ostrożności i wcześniejszej relaksacji surowca. Zabieg ten skutecznie redukuje naprężenia wewnętrzne powstałe jeszcze na etapie formowania płyty w hucie, zapobiegając usterkom w gotowym wyrobie. Przygotowanie do tych zaawansowanych operacji zaczyna się jednak już w momencie definiowania potrzeb. Szczegółowe informacje na temat optymalnego określania specyfikacji można znaleźć w osobnym materiale poświęconym zamawianiu plexi ciętego pod konkretny format.
Samo przyjęcie ładunku nie kończy procedury odbiorczej. Arkusze muszą przejść proces aklimatyzacji w docelowych warunkach panujących na hali produkcyjnej. Czas stabilizacji zależy od różnicy temperatur między przestrzenią ładunkową transportu a środowiskiem obróbki. Tworzywo musi naturalnie osiągnąć temperaturę otoczenia, co zapobiega jego skurczom lub niekontrolowanemu rozszerzaniu na stołach obróbczych. W tym wrażliwym okresie płyty układa się idealnie płasko, dbając o czystość podłoża, chroniąc je przed wilgocią oraz bezpośrednim nasłonecznieniem przez okna magazynu.
Konsekwentnie przeprowadzana kontrola dostaw płyt PMMA stanowi fundament stabilnej produkcji seryjnej. Weryfikacja dokładnych wymiarów, grubości oraz jakości krawędzi odcina drogę wadliwym materiałom na najwcześniejszym etapie. Odpowiednia aklimatyzacja i bezpieczne magazynowanie podtrzymują właściwości surowca, gwarantując jego całkowicie przewidywalne zachowanie pod frezem czy laserem. Wdrażając takie procedury odbiorcze, przedsiębiorstwa skutecznie redukują odsetek odrzutów, optymalizują czas pracy maszyn i chronią wypracowane marże przed kosztami materiałowych poprawek.
Kategorie artykułów
Polecane artykuły

Obrotnice do palet – kluczowy element w nowoczesnych systemach pakowania

Dlaczego warto wybierać usługi taxi na dłuższe trasy, takie jak 20 km?

Jakie są standardy wyceny diamentów przy wydawaniu certyfikatów?
